+86-15052135118


 Mettiti in contatto

Un lotto in arrivo di bulloni esagonali M8 x 30 di classe 8.8 arriva con un certificato che dichiara conforme allo standard ISO 898-1. Una lente d'ingrandimento non mostra alcun segno di classe sulla testa. Il lato vietato di un calibro ad anello filettato gira per due giri completi. Questo è il momento in cui l’ispezione degli elementi di fissaggio smette di essere un esercizio di documentazione e diventa un passaggio fisico.
Questa guida è stata scritta per ispettori, ingegneri di progetto e appaltatori di installazione che necessitano di verificare bulloni, viti e ancoraggi prima che entrino in servizio. Copre i cinque gruppi di caratteristiche da ispezionare, gli strumenti che forniscono letture affidabili, gli indizi visivi che rivelano le modalità di guasto e una sequenza che può essere ripetuta su ogni lotto. L'approccio funziona per elementi di fissaggio in acciaio al carbonio, viti in acciaio inossidabile, ancoraggi ad espansione e viti in cemento utilizzate nell'edilizia e negli assemblaggi dell'industria leggera.
Un ben gestito ispezione degli elementi di fissaggio non richiede un laboratorio metrologico. Richiede misuratori calibrati, campioni puliti e regole di superamento/non superamento che provengono da standard pubblicati anziché dalla memoria.
I cinque gruppi di funzionalità di verifica degli elementi di fissaggio
Ogni ispezione approfondita degli elementi di fissaggio inizia dalla stessa premessa: una parte è accettabile solo quando possono essere confermati cinque gruppi di caratteristiche.
- L'identità del materiale include il tipo di acciaio, il tipo di acciaio inossidabile, la chimica del rivestimento e lo stato del trattamento termico.
- La geometria include lunghezza, diametro, passo della filettatura, forma della testa, profondità dell'incavo dell'unità e forma della punta per le viti autoperforanti.
- Le proprietà meccaniche includono durezza, resistenza alla trazione, carico di prova e assenza di segni di infragilimento da idrogeno negli elementi di fissaggio temprati.
- Le condizioni della superficie includono copertura della placcatura, adesione, crepe, ruggine e danni ai fianchi della filettatura.
- La tracciabilità include timbri di classe di proprietà, numeri di lotto e codici del produttore che collegano la parte a un certificato del materiale.
Ciascun gruppo alimenta il successivo: la marcatura dichiara il grado, la durezza lo conferma, la geometria decide l'idoneità e le condizioni della superficie predice la durata del rivestimento.
L'ispezione degli elementi di fissaggio è il confronto sistematico delle caratteristiche fisiche misurabili rispetto a un criterio di accettazione definito. Esiste per impedire che parti non verificabili entrino in un assieme critico.
Strumenti e limiti di accettazione che danno risposte difendibili
La differenza tra un'ispezione seria e uno sguardo casuale sta negli strumenti. Ogni gruppo di funzionalità ha uno strumento principale e un chiaro segnale di errore.
| Caratteristica | Strumento primario | Difetto comune | Verifica di accettazione |
| Passo della filettatura | Passo della filettatura gauge | Pece mista o arrotolata | La lama si inserisce perfettamente tra i fili |
| Dimensione del filo | Calibro ad anello passa/non passa | Filo spelato o sovradimensionato | Go Side corre per tutta la lunghezza; Il No-Go si ferma entro due turni |
| Lunghezza e diametro | Calibro digitale | Gambo fuori tolleranza | Entro i limiti del disegno o della norma ISO 4759-1 |
| Durezza | Tester Rockwell | Custodia morbida o nucleo fragile | Grado 8.8: da 22 a 32 HRC; 10.9: da 32 a 39 HRC |
| Spessore del rivestimento | Calibro di rivestimento magnetico | Zinco sottile o strato mancante | Elettrozinco da 5 a 8 micron; immersione a caldo tipica da 45 a 85 micron |
| Tenuta | Chiave dinamometrica | Sottocoppia o sovracoppia | Corrisponde al valore della coppia di installazione |
La norma ISO 898-1 vincola la marcatura della testa alla resistenza alla trazione minima, verificabile mediante durezza o una prova di trazione completa.
Resistenza alla trazione minima delle comuni classi di proprietà ISO 898-1.
Se la lettura della durezza su un bullone da 8,8 è 28 HRC, la parte passa. Se legge 20 HRC, rifiuta il lotto anche quando la testa porta un punteggio di 8,8.
Modalità di fallimento e indizi visivi che le rivelano
I guasti dei dispositivi di fissaggio lasciano prove fisiche prima di causare tempi di inattività. Gli indizi riportati di seguito trasformano un assegno in entrata da un passaggio dimensionale in un verdetto sulla durata di servizio.
- Allentamento: segni di riferimento spostati tra la rondella e la faccia del dado o la lettura della coppia scende al di sotto dell'intervallo specificato.
- Infragilimento da idrogeno: frattura pulita senza strizione, spesso su una vite temprata placcata entro 24-72 ore dall'installazione o dalla placcatura.
- Fatica: segni di spiaggia sul fronte della frattura, a partire da una radice del filo o da un'intaccatura superficiale.
- Sovraccarico: strizione visibile e frattura a coppa-cono su un bullone in acciaio duttile.
- Corrosione: ruggine rossa, corrosione bianca dello zinco, vaiolatura o attacco interstiziale sotto la testa.
- Spelatura della filettatura: fianchi della filettatura deformati, metallo imbrattato o un dado che si ferma prima dell'inserimento.
In un contestato cedimento di un elemento di fissaggio, la faccia della frattura è la prova più preziosa sul posto. Tagliare un campione, proteggere la superficie della frattura e conservare la parte danneggiata per le analisi di laboratorio.
Differenze di ispezione per tipo di dispositivo di fissaggio
Ciascuna categoria di elementi di fissaggio necessita di una diversa priorità di ispezione: rivestimento di zinco per acciaio al carbonio, identità di grado per acciaio inossidabile, prova di installazione per ancoraggi e geometria di taglio per viti per cemento.
Viti in acciaio al carbonio e rivestite
Le viti in acciaio al carbonio di classe 4.8 e 8.8 dominano le connessioni su cartongesso, legno e acciaio leggero. Ispezionare prima il rivestimento di zinco. Lo zinco opaco, irregolare o scrostato indica solitamente una placcatura sottile o un pretrattamento inadeguato. Su elementi di fissaggio temprati superiori a 1000 MPa, verificare la presenza di placcature incrinate vicino alla testa, un comune segnale di avvertimento di danno ritardato da idrogeno. Verificare la durezza su due campioni provenienti da posizioni diverse nel lotto.
Viti in acciaio inossidabile: SUS304 e SUS410
Le viti in acciaio inossidabile richiedono prima la verifica del grado. L'austenitico SUS304 è debolmente magnetico e più morbido; il SUS410 martensitico è magnetico e può essere indurito per forare il metallo. Un magnete è un metodo di smistamento rapido ma non un test completo sui materiali. Quando il certificato di qualità e il magnete non sono d'accordo, rifiutare il lotto e richiedere al fornitore un rapporto di identificazione del materiale positivo.
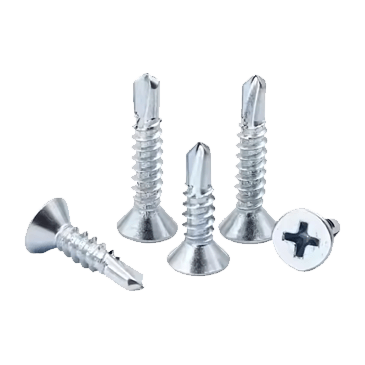
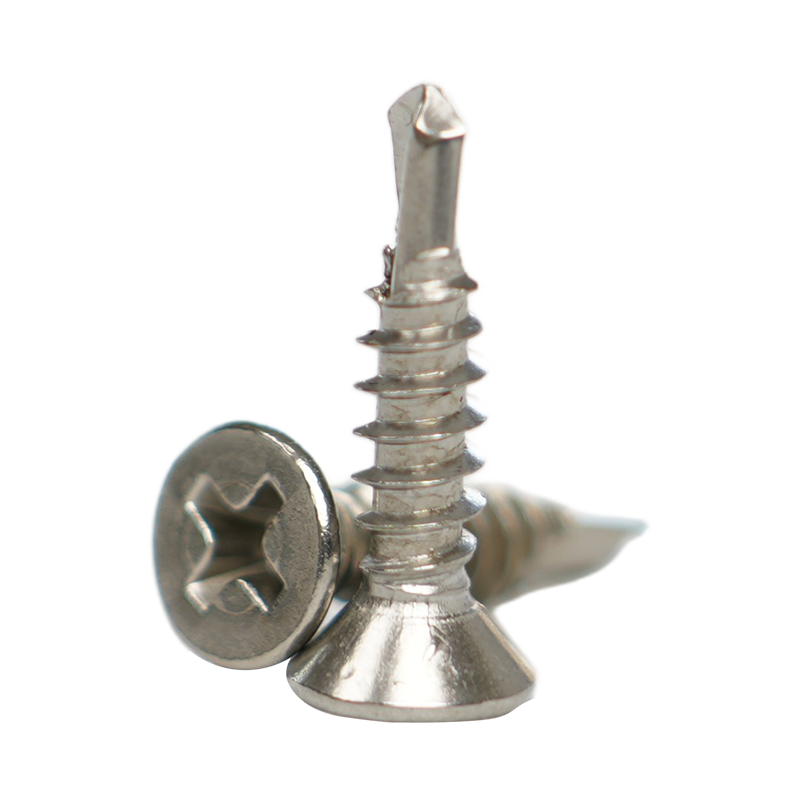 Viti autoperforanti a testa svasata SUS410 con trattamento termico Queste viti autoperforanti a testa piatta SUS410 temprate sono adatte per strutture in acciaio e facciate continue. Il loro grado martensitico magnetico è ideale quando il testo circostante discute della verifica dei gradi di acciaio inossidabile mediante magnetismo prima di accettare un lotto. Visualizza il prodotto →
Ancoraggi ad espansione e ancoraggi a cuneo
L'ispezione dell'ancoraggio dovrebbe concentrarsi sulle prove di installazione. Controllare il diametro del bullone, la corrispondenza della punta del trapano, la profondità di inserimento e la coppia prima del rilascio. Scartare un ancoraggio a cuneo che presenta fili schiacciati nella zona di espansione, una rondella mancante o crepe visibili nel manicotto.
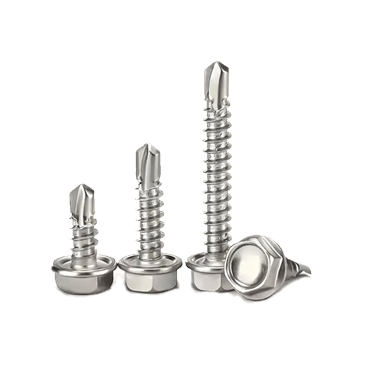
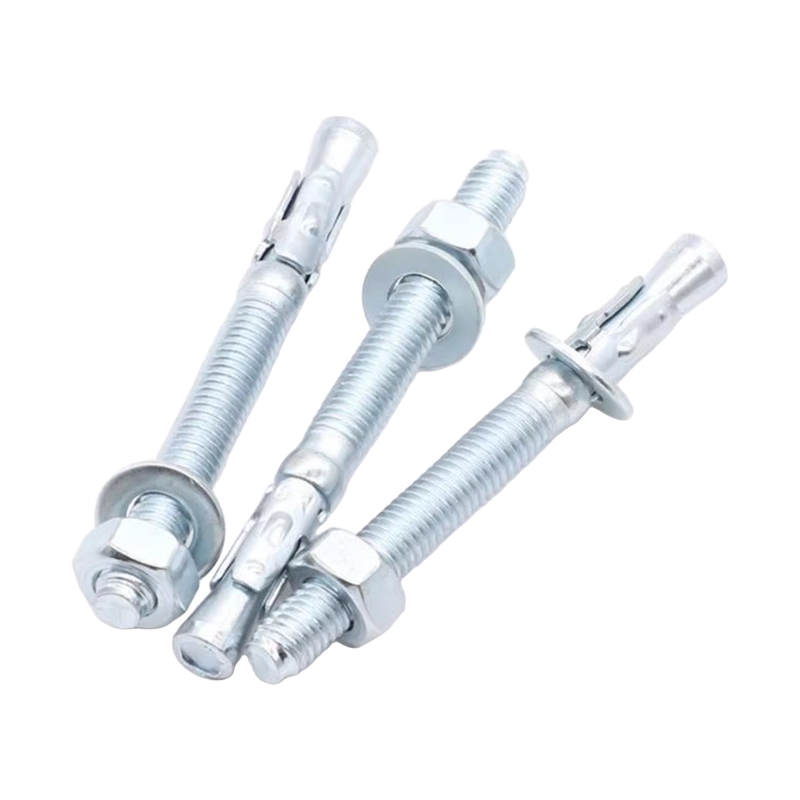 Ancoraggio a cuneo ad espansione per fissaggio resistente alle vibrazioni Questo ancoraggio a cuneo si espande contro il foro quando il dado viene serrato, rendendolo adatto per pareti di riparazione auto e supporti strutturali. Il paragrafo adiacente sottolinea il controllo del diametro del bullone, della profondità di inserimento e della coppia durante l'ispezione dell'ancoraggio. Visualizza il prodotto →
Viti per cemento per calcestruzzo
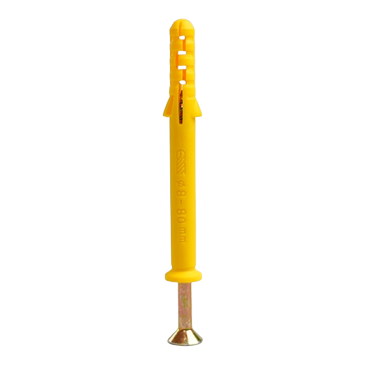
Le viti per cemento tagliano le filettature direttamente nel calcestruzzo con un corpo temprato e scanalature taglienti progettate. I guasti più comuni sono fori pilota sottodimensionati e calcestruzzo scrostato attorno alla vite. Ispezionare il fianco tagliente per verificare la presenza di trucioli, verificare il diametro della punta confrontandolo con la tabella del produttore delle viti e scartare le viti con placcatura incrinata o punta usurata.
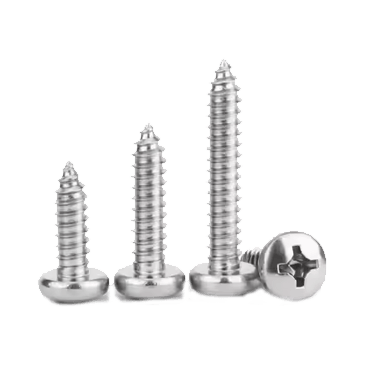
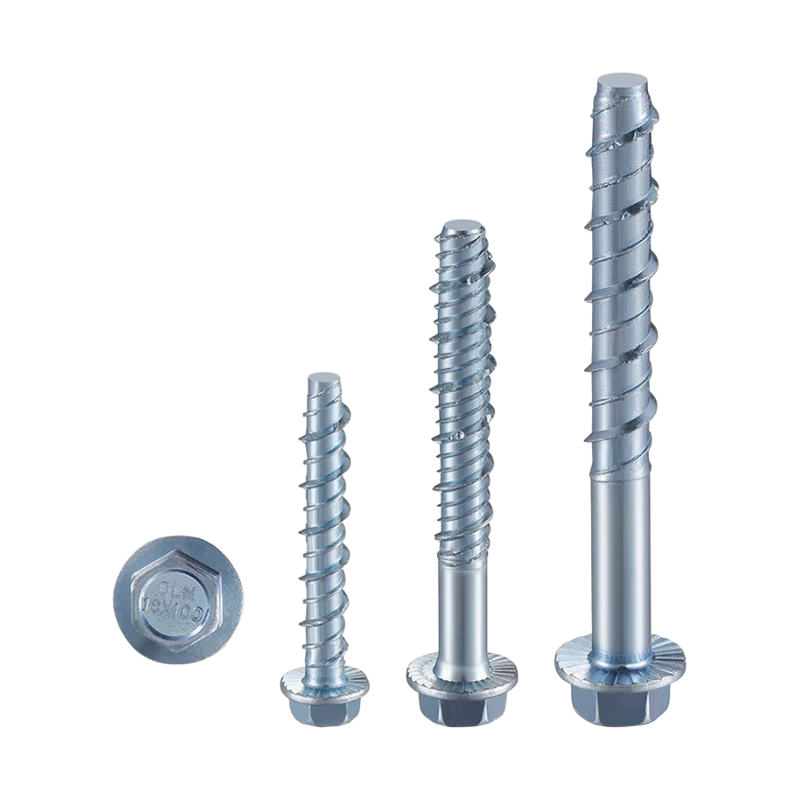 Viti per calcestruzzo autofilettanti per muratura e calcestruzzo Queste viti autofilettanti per calcestruzzo tagliano le filettature direttamente nei materiali duri, riducendo le fasi di installazione e adattandosi alle strutture edili o elettriche. Il paragrafo seguente evidenzia la necessità di un protocollo ripetibile di ispezione del lotto in entrata, in linea con il posizionamento di questo prodotto. Visualizza il prodotto →
Costruisci un protocollo di ispezione pratico in cinque passaggi
Un protocollo ripetibile conta più di ogni singola misurazione. Questa sequenza funziona per lotti in arrivo da 500 a 20.000 pezzi.
- Definire la dimensione del campione prima di aprire il lotto. Utilizzare AQL 0,65 per elementi di fissaggio critici per la sicurezza e AQL 1,5 per parti generali, con campionamento conforme a ISO 2859-1.
- Verificare prima la tracciabilità. Conferma il numero di lotto, il certificato del materiale e il certificato del rivestimento, quindi preleva i campioni da più scatole, non solo dallo strato superiore.
- Esegui controlli visivi con ingrandimento 5x per individuare segni, crepe, corrosione e difetti di placcatura.
- Eseguire controlli dimensionali e meccanici: calibro per la lunghezza, calibri ad anello per la dimensione del filetto, Rockwell per la durezza, calibro magnetico per lo spessore del rivestimento.
- Registra i risultati e decidi. Rifiutare l'intero lotto per qualsiasi difetto critico; mettere in quarantena le parti non conformi e restituirle con una chiara relazione scritta.
Quando rifiutare e restituire un lotto di elementi di fissaggio
Stabilisci i limiti di rifiuto prima di aprire la scatola, non dopo un disaccordo con il fornitore.
- Marcatura della classe di proprietà mancante o illeggibile sui bulloni ad alta resistenza.
- L'indicatore No-Go supera i due giri completi.
- Durezza al di fuori dell'intervallo della classe di proprietà su due o più campioni.
- Rigonfiamenti del rivestimento, desquamazione o crepe visibili sui metalli comuni.
- Materiale misto, stili di testa misti o rivestimenti misti in un unico lotto.
- Nessun indizio su crepe indotte dall'idrogeno sulle parti temprate.
Gli elementi di fissaggio che non superano l'ispezione visiva non devono mai essere rilasciati. La rilavorazione di solito distrugge la placcatura o i fianchi della filettatura e gli elementi di fissaggio rilavorati si guastano prima di quelli nuovi.
Le domande sull'ispezione degli elementi di fissaggio che gli installatori pongono di più
Con quale frequenza è necessario controllare gli elementi di fissaggio in servizio?
Ispezionare i giunti critici per la sicurezza almeno una volta all'anno e controllare ogni tre mesi tutto ciò che è esposto a vibrazioni o umidità esterna. Per le connessioni bullonate tensionate, i controlli del serraggio successivo sono più preziosi nella prima settimana di servizio perché il rilassamento avviene presto.
Quali strumenti sono necessari per l'ispezione in entrata degli elementi di fissaggio?
Un calibro digitale, un misuratore del passo della filettatura, un set di calibri ad anello Go/No-Go, un tester di durezza Rockwell, un misuratore di rivestimento magnetico, una chiave dinamometrica e una lente d'ingrandimento 5x coprono quasi ogni lotto in arrivo. Calibrare gli strumenti di lunghezza e coppia secondo standard tracciabili una volta all'anno.
I bulloni possono essere riutilizzati dopo l'ispezione?
Non riutilizzare bulloni che presentano corrosione, danni alla filettatura o qualsiasi deformazione plastica. I bulloni ad alta resistenza superiori a 10,9 non devono essere riutilizzati a meno che il carico di fatica non sia molto basso e la condizione della filettatura sia confermata con un calibro No-Go.
È sufficiente un magnete per ispezionare gli elementi di fissaggio in acciaio inossidabile?
Un magnete è un test di selezione rapido, non un test completo sui materiali. Nella maggior parte dei casi è in grado di separare l'acciaio SUS304 austenitico dall'acciaio SUS410 martensitico, ma non è in grado di rilevare una composizione chimica errata all'interno dello stesso grado. Utilizzare uno spettrometro per l'identificazione positiva del materiale quando la sicurezza dipende dal grado.